 お見積り
 技術資料
 会社情報
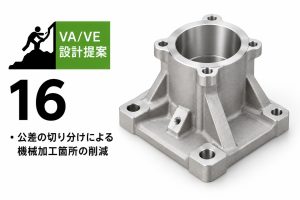
公差の切り分けによる機械加工箇所の削減
| 課題 | 精度 |
|---|---|
| 提案効果 | 工数削減 |
Before
切削加工品からロストワックスへ工法変換を行う際、図面の公差がそのまま引き継がれるケースが多く見られます。切削では全面を削るため、図面全体に一律の公差を入れても加工上の負担が変わらないためです。
しかしロストワックスでは事情が異なります。図面全面に厳しい公差が入っていると、本来なら鋳放しのまま使える面まで機械加工の対象となり、ロストワックス最大の利点である加工削減が活かせません。実際には組付けに関わる一部の面だけが精度を要求されているにもかかわらず、全面を加工することが前提となってしまい、コストが下がりきらないという課題がありました。
しかしロストワックスでは事情が異なります。図面全面に厳しい公差が入っていると、本来なら鋳放しのまま使える面まで機械加工の対象となり、ロストワックス最大の利点である加工削減が活かせません。実際には組付けに関わる一部の面だけが精度を要求されているにもかかわらず、全面を加工することが前提となってしまい、コストが下がりきらないという課題がありました。
After
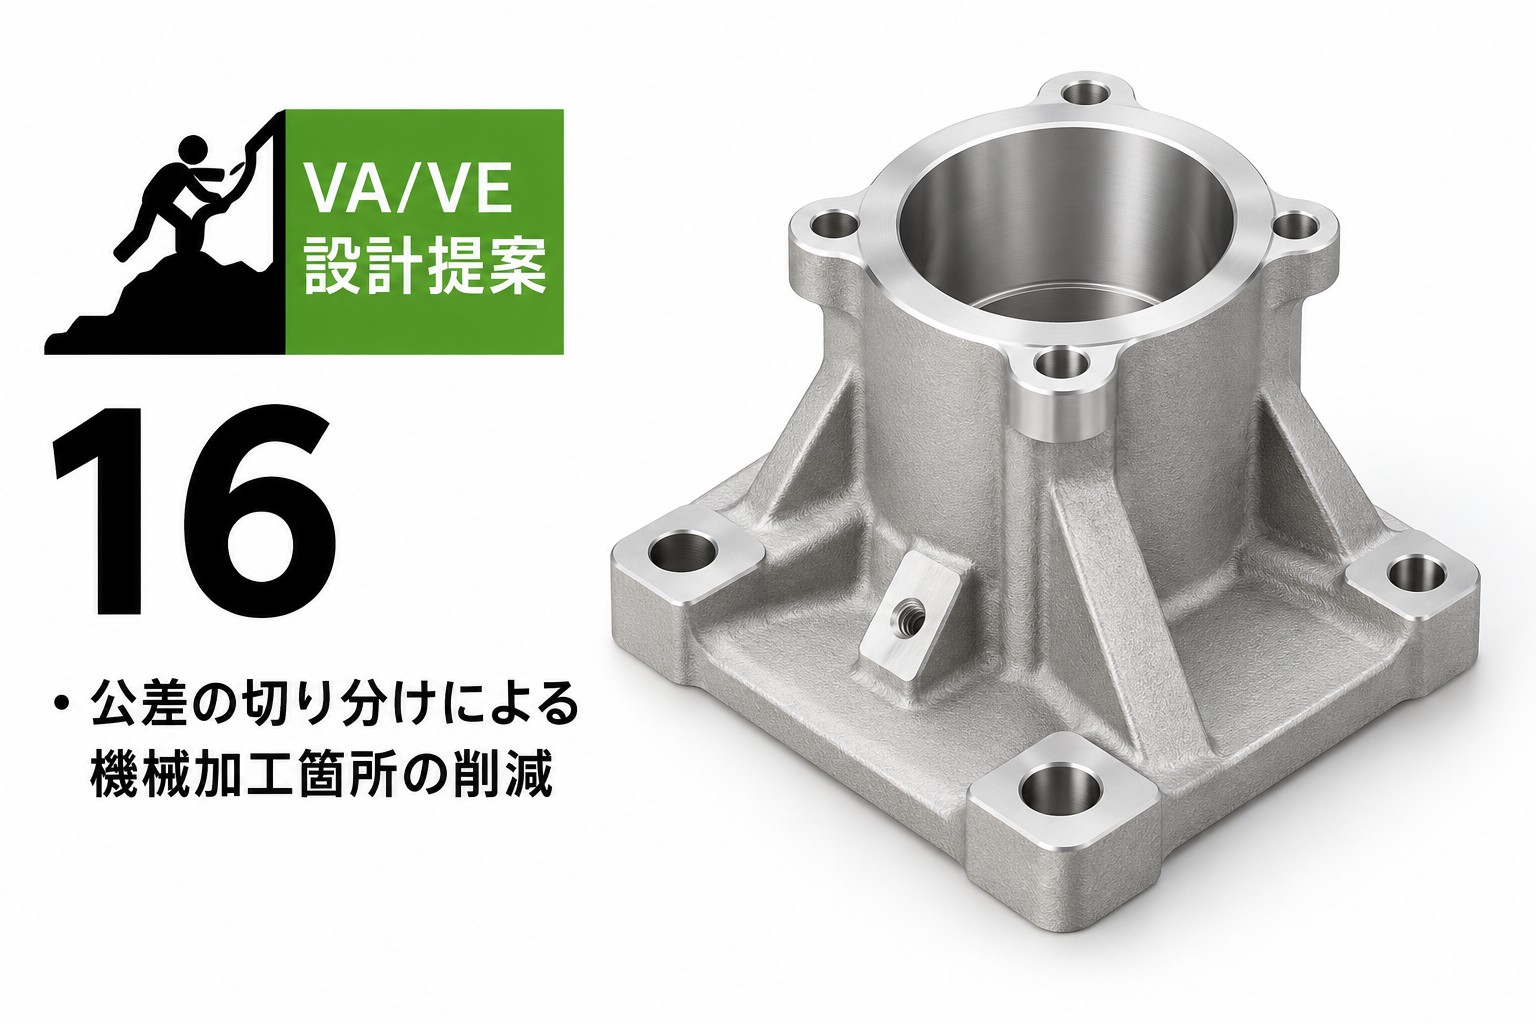 そこで、図面をお預かりした段階で「必ず精度が必要な面」と「鋳放しで足りる面」を切り分けるご提案を行いました。
他部品との合わせ面、軸受部、シール面など機能上精度が必要な箇所を特定し、その部分にのみ機械加工を集中させます。残りの面は鋳放し面として活用する方針としました。
ロストワックスの鋳肌は他の鋳造工法と比べて滑らかであるため、外観面や非機能面は鋳放しのままでも十分な品質を確保できます。この切り分けにより、加工箇所そのものを削減し、加工工数と治具・段取りの負担を同時に軽減できました。加工が減った分、リードタイムの短縮にもつながっています。
 ポイント
 ポイント
切削加工からロストワックスへ工法変換する際は、切削前提の公差をそのまま引き継がず、機能上精度が必要な面と鋳放しで足りる面を整理することが重要です。合わせ面や軸受部、シール面などに機械加工を絞り込むことで、加工工数やコスト、リードタイムの削減につながります。