 お見積り
 技術資料
 会社情報
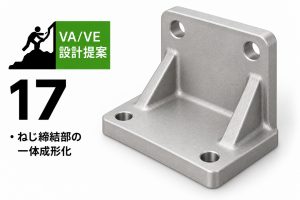
ねじ締結部の一体成形化
| 課題 | 部品点数 |
|---|---|
| 提案効果 | 部品点数削減 / 工数削減 |
Before
ブラケットやステー、カバー類をボルトで締結して組み立てている構造では、締結のために多くの付帯要素が発生します。
本体側にはタップ加工が必要となり、相手部品には通し穴とザグリが必要です。さらにボルト・座金・ナットの調達と在庫管理、締結トルクの管理、緩み止め対策と、ひとつの締結箇所ごとに工数が積み上がっていきます。締結部の座面には平面度が求められるため、その部分の機械加工も避けられず、部品点数と工程数の両方がふくらんでいる状態でした。
本体側にはタップ加工が必要となり、相手部品には通し穴とザグリが必要です。さらにボルト・座金・ナットの調達と在庫管理、締結トルクの管理、緩み止め対策と、ひとつの締結箇所ごとに工数が積み上がっていきます。締結部の座面には平面度が求められるため、その部分の機械加工も避けられず、部品点数と工程数の両方がふくらんでいる状態でした。
After
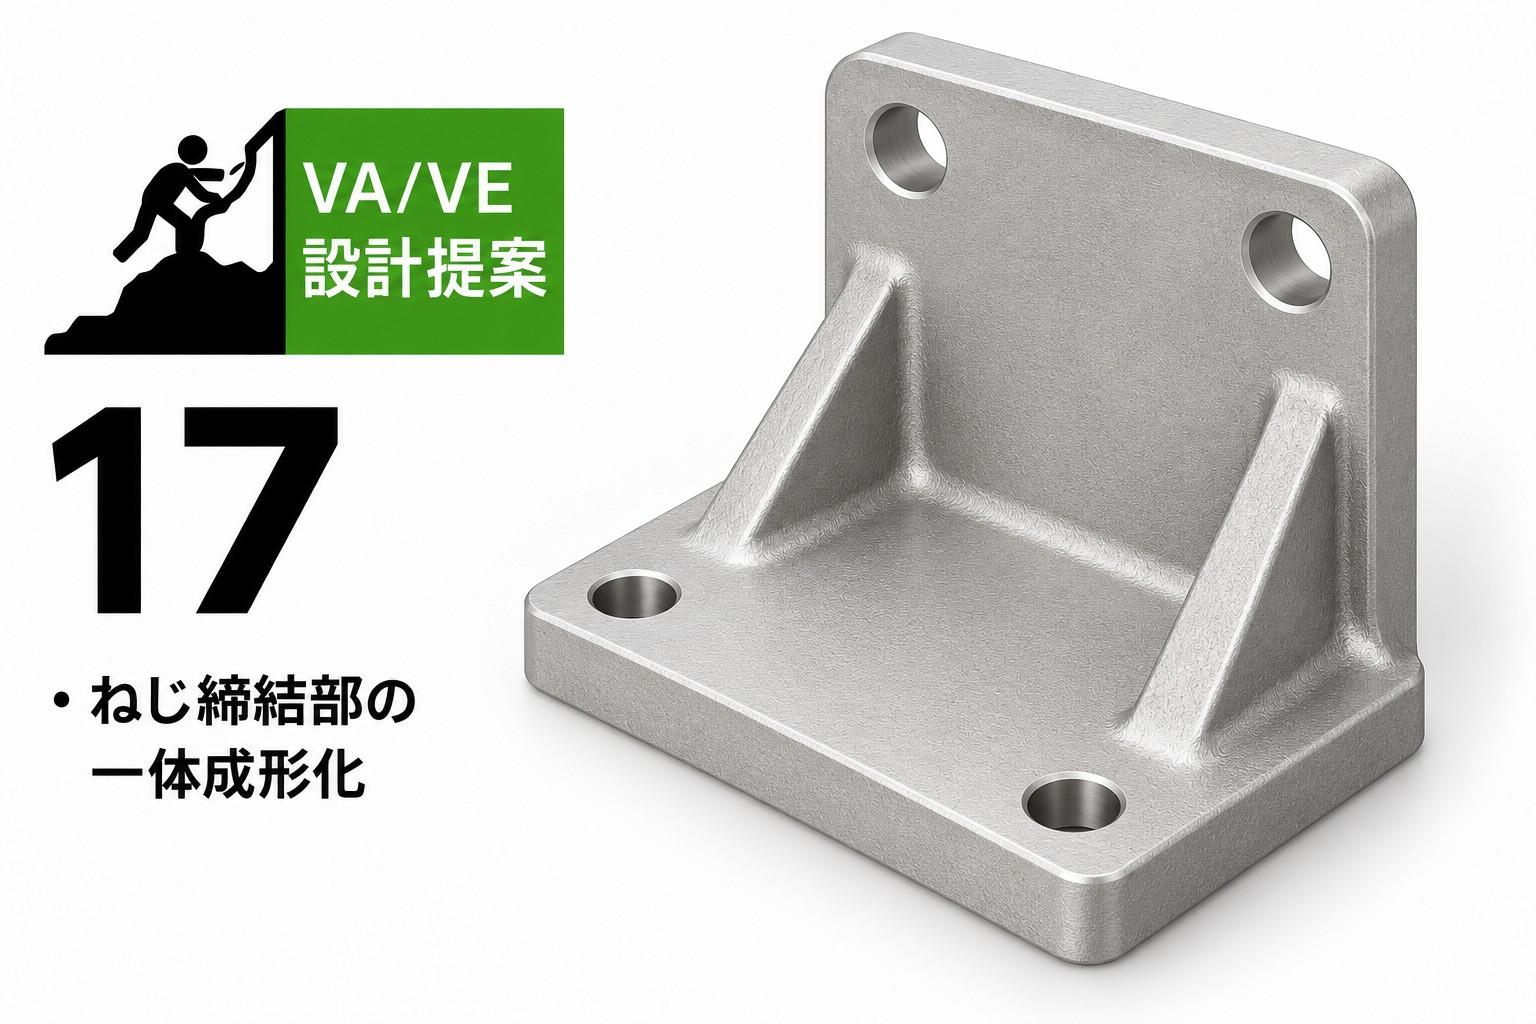 こういった場合、ロストワックスによる一体成形化が非常に有効です。当事例では、ボルト締結していた部分を一体の形状として成形しました。
一体化にあたっては湯流れを考慮してコーナーRを設けるなど、鋳造に適した形状へ整える設計変更もあわせてご提案しています。
これにより、タップ加工・通し穴・ザグリ・締結部品・締結工数がまとめて不要となりました。組立工程そのものが減るため、組立作業に起因する不良が発生しなくなる点も大きな効果です。形状の自由度が高いロストワックスだからこそ、機能を維持したまま結合部をなくすことができます。
 ポイント
 ポイント
ボルト締結部は、タップ加工や座面加工、締結部品の調達・管理、組立工数など多くの付帯コストを伴います。分解の必要がない結合部は、コーナーRを設けるなど鋳造に適した形状へ見直したうえで一体成形化を検討することで、部品点数と工程数の削減、組立起因の不良防止につながります。