 お見積り
 技術資料
 会社情報
ロストワックス鋳造の寸法公差はどのくらい?寸法精度・表面粗さ・設計時の注意点を解説
「この図面の公差は、ロストワックス鋳造で満たせるのだろうか」。切削加工品や溶接組立品からロストワックスへの工法変換を検討するとき、設計・購買のご担当者が最初に確認したいのが寸法公差ではないでしょうか。
ロストワックス鋳造は精密鋳造法の一種で、鋳造品のなかでは寸法精度が高い工法です。ただし、切削加工と同じ感覚で公差を指定すると、コストメリットが出にくくなります。このコラムでは、ロストワックス鋳造.comを運営する太陽パーツが、ロストワックス鋳造の寸法公差の目安、表面粗さ、対応サイズと薄肉形状の考え方、そして設計時の注意点を、実際の工法変換事例とあわせて解説します。
ロストワックス鋳造の寸法公差の目安
鋳造品の寸法公差は、「CT」で始まる公差等級で表すのが一般的です。数字が小さいほど許容される誤差の幅が小さく、高精度であることを示します。また、同じ等級でも、対象となる寸法が大きくなるほど許容される幅は大きくなります。
代表的な鋳造工法の一般的な寸法公差は、次のとおりです。
| 工法 | 一般的な寸法公差 |
|---|---|
| ダイカスト | CT5~6 |
| ロストワックス | CT6~7 |
| 金型鋳造(グラビティ鋳造) | CT6~8 |
| 砂型鋳造 | CT9~12 |
※一般的な目安です。適用できる公差は材質・寸法・形状・製造条件により異なるため、図面ごとに確認が必要です。
高精度の順に並べると、ダイカスト、ロストワックス、金型鋳造(グラビティ鋳造)、砂型鋳造となります。ロストワックスはダイカストには及ばないものの、砂型鋳造よりはるかに良い精度を出せる工法です。
ここで注目したいのは材質です。ダイカストの主な対象はアルミや亜鉛などの低融点の金属ですが、ロストワックスはステンレスや鉄、銅など多様な材質に対応できます。つまり「ステンレスや鉄系の材質で、できるだけ高い寸法精度の鋳造品がほしい」という場合に、ロストワックスは有力な選択肢になります。
正直にお伝えしたいロストワックスの弱点
ロストワックスにも弱点はあります。ダイカスト鋳造と比較した場合、歪みが発生しやすい点と、寸法精度で劣る点の2つがデメリットとして挙げられます。
そのため当社では、予測できる歪みはあらかじめワックスモデルに反映して防止に努め、鋳造後に精度に収まりきらない歪みは専用治具を用いて矯正しています。工法の弱点を理解したうえで、設計と工程の両面から対策することが、ロストワックスで安定した精度を得るための前提です。
「鋳放しで使う面」と「機械加工で仕上げる面」を分けて考える
ロストワックス鋳造でコストメリットを出すポイントは、すべての寸法に厳しい公差を求めないことです。はめあい部や位置決め部など、精度が必要な部分だけを機械加工で仕上げ、それ以外は鋳放し面(鋳造したままの面)で使えるよう設計すると、加工工数を減らせます。
当社の事例でも、溶接による複合品だった産業機器用シャフトホルダーをロストワックス化する際に、精度が必要な部分のみ機械加工を施し、鋳放し面を増やすことで約50%のコストダウンを実現しました。切削加工品だった配線加工機用ブラケットでも、加工面をできるだけ減らして鋳放し面を増やすことで、約50%のコスト削減につながっています。
また、ロストワックスは複雑な形状を一体で鋳造できるため、機械加工で精度を出す部位が、基準となる形状と一体になっています。複数部品を組み立てる構造と比べて組立誤差を減らすことができ、加工部の精度を保証しやすくなる点も、見落とされがちな利点です。
表面粗さ(鋳肌)の目安
寸法公差とあわせて確認しておきたいのが表面粗さです。ロストワックス鋳造では、鋳型をつくるコーティング工程で最初につける砂が製品の表面に転写されます。そのため最初の層には粒の細かな砂を用い、徐々に粗い砂を重ねていきます。こうして得られる鋳肌は3.2a~12.5a程度で、砂型鋳造よりもきれいな肌に仕上がります。
鋳肌がきれいであれば、見た目を整えるためだけの機械加工や研磨を省くことができ、コストダウンにつながります。さらに高い外観品質が求められる場合は、バフ研磨や電解研磨、メッキなどの仕上げを組み合わせることも可能です。表面処理の詳細は、コラム「ロストワックス鋳造の表面処理」で解説しています。
対応サイズと薄肉形状の考え方
当社で対応可能なサイズは、手のひらサイズの小物から、約500×500×500mmまでの大物です。ただし、対応可能なサイズは製品の材質や重量によっても異なります。小さな部品であれば、ひとつのワックスツリーに多数のワックスモデルを取り付けられるため、5cm角以下程度の部品なら月産数万個の生産も可能です。
最小肉厚は、材質や製品の大きさ、形状によって変わるため、一律の数値でお答えしにくい項目です。図面をもとに個別に確認させていただきますので、お気軽にお問い合わせください。
薄肉形状で注意が必要なのは、湯回り(溶けた金属が鋳型のすみずみまで行きわたること)です。当社が手がけた食品機械向けの撹拌機用ほぐし羽(SCS13、φ300)では、羽部分が長く薄肉であるために湯回り不良が発生し、成形できないという課題がありました。そこで羽の先端と根本部分の厚みを変更して湯流れをよくし、鋳造不良の発生を回避しています。薄肉や長尺の形状は「できるか、できないか」だけでなく、「どこをどう変えれば安定して鋳造できるか」を図面段階で検討することが重要です。
公差と品質を安定させるための設計時の注意点
鋳造欠陥が出にくい形状にしておくことは、ロストワックス鋳造で安定した品質を得るための前提です。設計時に押さえておきたいポイントを、穴のピッチ精度の考え方とあわせて紹介します。
1. できるだけ均一な肉厚で設計する
肉厚に極端な差があると、厚肉部にひけ巣が発生しやすくなります。できるだけ均一肉厚で設計し、局部的に厚肉にならないよう、ひけヌスミ(肉盗み)を設けます。肉盗みによって肉厚を均一にそろえると湯流れが向上し、鋳造欠陥の回避につながるうえ、軽量化も同時に実現できます。
2. 角と隅にRを付ける
角にはR0.3以上、隅にはR0.5以上を付けることが基本です。特にリブの根本部分にRがないと、角部分に圧力がかかることでクラックが発生するおそれがあります。Rを設けることで湯回りがよくなり、割れやクラックの発生を回避できます。強度の向上にもつながるため、耐久性が求められる部品では必須の設計方法です。
3. 穴の径と深さに余裕を持たせる
鋳抜き穴は、最小穴径Φ2mmが目安です。貫通穴の長さは穴径×3まで、非貫通穴の深さは穴径×2までが望ましい範囲です。
4. 穴のピッチ精度は「長穴」で担保する
ロストワックス鋳造で穴を鋳抜きする場合、穴形状に余裕がないと、一般公差ではピッチ精度を保証できません。穴形状を変更できる場合は、長穴にすることでピッチ精度を担保できます。長穴にすることで二次加工が不要になる場合もあり、工数削減によるコストダウンにもつながります。
5. 凸文字は避ける
製品に文字を入れる場合、凸文字は避けることをおすすめします。
これらはいずれも、図面が固まる前の段階であれば対応しやすい項目です。切削加工用の図面をそのままロストワックスに置き換えるのではなく、鋳造に適した形状へ最適化することが、品質とコストの両立につながります。
公差や形状のご相談は図面1枚から承ります 「この公差はロストワックスで出せるのか」「どの面を加工にすべきか」といったご相談に、多様な工法を熟知した当社がお答えします。
寸法精度が求められた工法変換の事例
事例:産業機器用金具(切削加工のご要望に対し、ロストワックスをご提案)
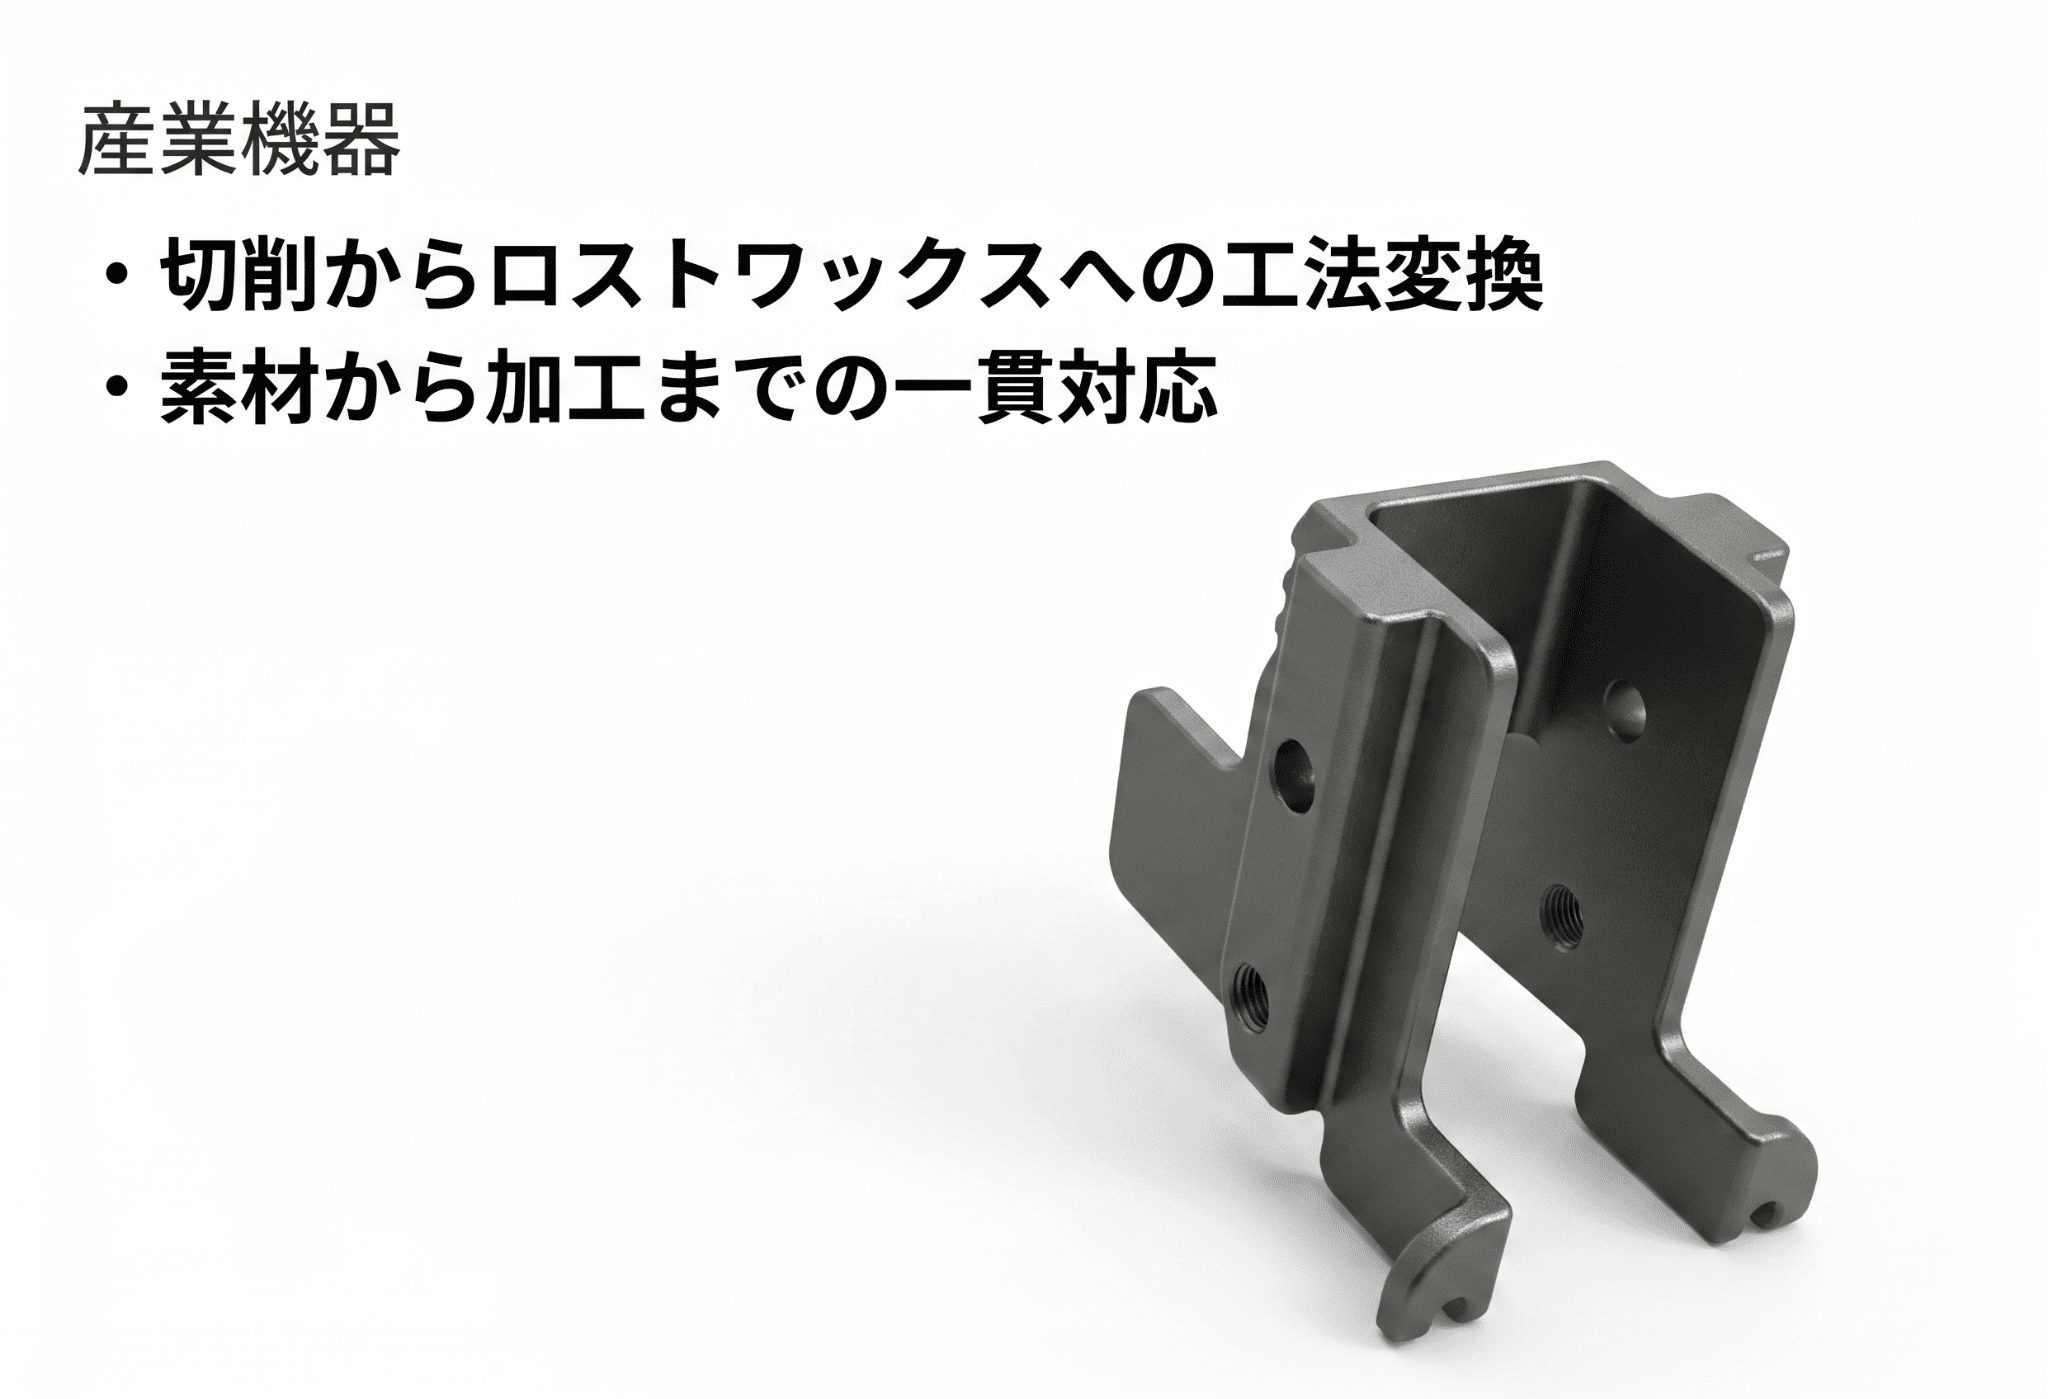
自動機に使用される金物(S45C、30×26×27)をロストワックスで製作した事例です。当初は切削加工での提案をご要望いただいていましたが、ロストワックスによりコストダウンが実現できると判断し、当社からロストワックスをご提案しました。隙間部分に精度が求められる複雑形状で、難度の高い案件でしたが、素材から加工まで細かく調整を行うことで要求仕様にお応えしています。コストダウンは70%です。
まとめ:公差の検討は、図面が固まる前のご相談が効果的です
ロストワックス鋳造の一般的な寸法公差はCT6~7で、ダイカストに次ぐ精度を、ステンレスや鉄系を含む多様な材質で実現できます。一方で、歪みが発生しやすいという弱点もあるため、均一肉厚やRの付加、長穴の活用といった設計上の工夫と、精度が必要な部分だけを機械加工で仕上げる考え方が、品質とコストを両立させる鍵になります。
ロストワックス鋳造.comを運営する太陽パーツは、ロストワックスだけでなく、ダイカストや切削加工をはじめ多様な工法を熟知しています。要求される公差によっては、ロストワックス以外の工法をご提案する場合もあります。切削加工図面や鋳物図面しかお手元にない場合でも、お見積りは問題なく可能です。ZoomやTeamsなどを使ったオンラインでのお打ち合わせにも対応していますので、「この公差で、この材質で、いくらになるのか」という段階から、お気軽にご相談ください。