 お見積り
 技術資料
 会社情報
ロストワックス鋳造の表面処理|研磨・メッキなど鋳造後に対応できる仕上げ方法を解説
ロストワックス鋳造は、砂型鋳造に比べて鋳肌がきれいに仕上がる工法です。それでも、人の目に触れる外観部品や、錆びてはならない部品、耐久性が求められる部品では、鋳造後の研磨やメッキ、熱処理といった仕上げが必要になる場合があります。
「ロストワックスの鋳肌は、そのまま使える品質なのか」「研磨やメッキまでまとめて依頼できるのか」。このコラムでは、こうした疑問をお持ちの設計・購買ご担当者に向けて、ロストワックス鋳造.comを運営する太陽パーツが、鋳造後に対応できる表面処理と仕上げ方法を、目的別に事例を交えて解説します。
ロストワックス鋳造品の鋳肌と表面粗さ
表面処理を考える前に、まず素材となる鋳肌の状態を押さえておきましょう。
ロストワックス鋳造では、ワックスモデルの周囲に耐火材を複数層コーティングして鋳型をつくります。このとき最初につける砂が製品の表面に転写されるため、最初の層には粒の細かな砂を用い、徐々に粗い砂を重ねていきます。こうして得られる鋳肌は3.2a~12.5a程度で、砂型鋳造よりもきれいな肌になります。
この鋳肌のよさは、表面処理のコストに直結します。見た目を整えるためだけの機械加工や研磨を省ける場合があり、研磨で鏡面に仕上げる場合でも、もともとの鋳肌がきれいな分、研磨量が少なくて済むためです。ステンレスを砂型鋳造でつくり、外観を整えるために機械加工や研磨の工数がかさんでいる部品は、ロストワックス化によってコストダウンできる可能性があります。
鋳造後の工程と表面処理の位置づけ
ロストワックス鋳造では、金属が冷えて固まったあとに鋳型を壊して製品を取り出し、ランナー部分を切断して製品単品に分離します。その後、歪みのチェックと矯正を行い、機械加工で仕上げます。表面処理は、こうした後加工のあとに、製品の用途に応じて行う仕上げです。
当社では、熱処理・表面処理・メッキのいずれも問題なく対応できます。以下では、目的別に代表的な処理と当社の事例を紹介します。
表面処理を前提にした設計・発注時の注意点
表面処理の「目的」を最初に共有する
同じ「きれいに仕上げたい」でも、外観のためなのか、洗浄性のためなのか、耐食性のためなのかによって、最適な処理は変わります。処理名を指定するだけでなく、使用環境と目的をあわせてお伝えいただくと、材質の変更を含めた、より合理的なご提案ができます。
外観面と、鋳放しでよい面を分けて指定する
製品のすべての面を磨く必要があるとは限りません。外観面や機能面だけを研磨や加工の対象とし、それ以外は鋳放し面(鋳造したままの面)で使う設計にすると、仕上げの工数を減らせます。当社でも、加工面を減らして鋳放し面を増やすことでコストダウンに取り組んだ事例があります(いずれも約50%のコストダウン)。
メッキの厚みを寸法に織り込む
メッキは表面に皮膜をつくる処理のため、その厚みの分だけ寸法が変わります。はめあい部など寸法精度が必要な箇所にメッキを施す場合は、機械加工の寸法とメッキの仕様をあわせて検討する必要があります。鋳造・機械加工・表面処理の担当会社が分かれていると、この調整の手間が発注者側にかかりがちです。
溶接構造は、一体化で外観も改善できる
後述の取り付け座のように、溶接による複合品は溶接部の仕上がりが外観品質を左右します。住宅設備用の高さ調節ピン(SCS13、50×50×10)の事例でも、従来は角柱と丸棒を溶接して製作していましたが、人の目に入る製品であることから、ロストワックスによる一体成形に工法変換し、25%のコストダウンを実現しました。
鋳造から後加工・表面処理まで一貫して任せるメリット
ロストワックスは複雑形状かつ高精度が求められる部品に最適な製法ですが、精密機器に使用される部品では、鋳造後の機械加工の技術力も求められます。太陽パーツはダイカストメーカーとしても長年活動しており、高い寸法精度が求められるダイカスト分野で強化してきた加工技術力を、ロストワックスの後加工に応用しています。
鋳造、機械加工、表面処理を別々に手配すると、工程間の輸送や日程調整に加えて、不具合が出たときの原因の切り分けも発注者側の負担になります。当社では、鋳造から後加工、メッキをはじめとする表面処理まで一貫して対応していますので、窓口をひとつにまとめ、完成品の状態で納品することが可能です。
【事例】ロストワックス鋳造品の表面処理と仕上げ
外観品質を高める:バフ研磨・電解研磨
バフ研磨は、研磨剤をつけたバフを回転させて表面を磨き上げる方法で、光沢のある外観に仕上げたい場合に用いられます。ステンレスのロストワックス鋳造品は、磨き上げれば美しい光沢の鏡面に仕上がります。身の回りにあるステンレス部材にも、磨き上げたロストワックス鋳造品が採用されています。
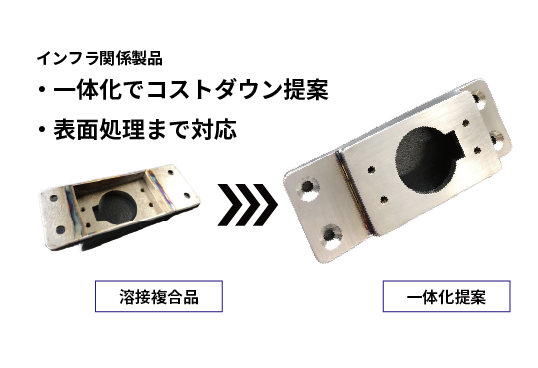
バフ研磨で見落とされやすいのが、溶接構造との相性です。当社が手がけた産業車両用取り付け座(SCS13、150×60×20)は、従来7部品を溶接して製造されていました。外観品でありバフでの仕上げが必要でしたが、溶接後のバフ研磨ではきれいに仕上がらず、外観品質に課題がありました。ロストワックスによる一体成形に変更したことで、溶接を行わずにバフ研磨ができるようになり、外観品質が向上しただけでなく、精度も高めることができました。あわせて、一体成形による製造工数の低減と海外生産への切り替えにより、製造コストを50%削減しています。
錆を防ぐ:メッキと材質選定

メッキは、製品の表面に金属の皮膜をつくる表面処理で、耐食性や装飾性、機能性の向上を目的に行います。
炭素鋼や合金鋼など鉄系の材質は錆びやすいため、用途に応じてメッキなどの防錆処理を検討する必要があります。産業機器向けのホイスト用端子(SCM440、40×30×30)は、鍛造で成形した部品に2つのピンを圧入して製造されていましたが、当社がロストワックスでの一体成形をご提案し、鋳造から加工、ユニクロメッキまで一貫して対応しました。コストは50%削減しています。
一方で、防錆が目的であれば、表面処理に頼らず材質そのもので対応するという選択肢もあります。ロストワックスは多様な材質を鋳造できるため、ダイカストでは難しいステンレスを選べます。当社の事例でも、防錆効果を高めるためにSUS材を選定し、ダイカストではなくロストワックスをご提案したケースがあります。
ステンレスのロストワックス鋳造品で防錆性が高い材質は、SUS316L(SCS16)、続いてSUS316(SCS14)、SUS304(SCS13)の順です。使用環境に応じて「材質で防錆するか、表面処理で防錆するか」を検討することをおすすめします。
「鋳造から表面処理まで、まとめて任せたい」というご相談を承ります 材質や使用環境、求める外観をお聞かせいただければ、最適な仕上げ方法をご提案します。 >>お見積り・お問い合わせはこちら
まとめ:仕上げまで含めてご相談ください
ロストワックス鋳造品は、鋳肌が3.2a~12.5a程度と砂型鋳造に比べてきれいなため、表面処理にかかる手間を抑えやすい素材です。そのうえで、外観にはバフ研磨や電解研磨、防錆にはメッキや材質選定、強度には熱処理というように、目的に応じて仕上げを組み合わせることで、必要な品質を無理なく実現できます。
太陽パーツでは、熱処理・表面処理・メッキのいずれも問題なく対応でき、鋳造から仕上げまで一貫してお任せいただけます。「この部品をロストワックスにしたら、表面処理まで含めていくらになるのか」「いまの溶接構造を一体化して、外観をよくできないか」といった段階から、お気軽にご相談ください。切削加工図面や鋳物図面しかない場合でも、お見積りは可能です。