 お見積り
 技術資料
 会社情報
ロストワックス鋳造の製造工程7ステップ|各工程が品質・コスト・納期に与える影響
みなさん、こんにちは。ロストワックス鋳造コラムです。
今日は「ロストワックス鋳造の製造工程」についてお話しします。
工程を並べただけの説明は他所でもご覧になれますので、ここでは7つの工程それぞれについて「その工程で何が決まるのか」まで踏み込みます。「なぜ複雑形状が得意なのか」「なぜ鋳造納期がかかるのか」「どこを設計で工夫すればコストが下がるのか」がつながります。
ロストワックス鋳造の製造工程 7ステップ
当社が実際に行っている工程の流れです。各工程に「その工程で決まること」を添えていますので、あわせてご覧ください。
process 1|ワックスモデル用金型製作
製品形状にあわせ、アルミニウム合金を削り出した金型を作成します。
相手は溶けた金属ではなくワックスですから、焼きの入った金型は必要ありません。 これが2つの効果を生みます。金型費は数百万円規模の金型を使うダイカストと比べて約1/5。さらに複雑な入れ子や大きなストロークのスライド構成も実現でき、ダイカストでは到底できない複雑な形状の部品でも金型で製造できます。
process 2|ワックス成形
アルミ金型にワックスを注入し、ワックスモデル(マスターモデル)を成形します。
process 3|ツリー組立
ワックスモデルを鋳造方案に沿ってランナー(湯道)に接着します。木の枝のような形になるので「ツリー」と呼びます。
小さな部品なら1本のツリーにたくさん接着でき、5cm角以下程度なら月産数万個も可能。逆に手作業だからこそ400mm角超の大物にも対応できます。さらに異なる部品を1本のツリーに付けられるため、多品種小ロットでも工程を共用できます。
process 4|コーティング
ワックスツリーに耐火材をコーティングします。何層も重ねることで強靭な鋳型が出来上がります。
最初にコーティングする砂が、そのまま製品の表面に転写されます。 そのため最初は粒の細かな砂を用い、層を重ねるにつれて粗い砂を使います。結果、砂型鋳物の面粗さがRmax100μm以上と言われるのに対しロストワックスでは2〜20μm程度。外観部品で「見た目のためだけの研磨」が不要になる意味は大きいです。
process 5|脱ロウ・鋳型焼成
水蒸気と圧力によりワックスモデルを溶かし出します。ワックスが「ロスト」する瞬間ですね。続く焼成工程では高温炉に投入し、残ったワックスを焼き切るとともに鋳型の強度を高めます。
セラミックを固めた鋳型には、実は通気性があります。 ガスが発生しても型の全面から排出できるのです。砂型ではガスの抜け道が押湯やわずかな穴に限られ、たどり着けなかったガスが鋳巣となって残ります。この差が効いてきます。
process 6|鋳造
鋳型に溶かした金属を流し込みます。
1,000℃以上に焼成した状態の鋳型に鋳込みを行います。 型が冷えていないため溶湯が急速に冷やされず、鋳込み速度を上げる必要もありません。結果として巻き込み巣が少なく、鋼材そのものの特性も変化しません。相対密度は限りなく100%に近いと言われ、焼結(85%程度)やMIM(90〜95%程度)に対する強度面の優位性はここから来ています。
process 7|型ばらし〜切断、仕上げ
鋳型を壊して製品と湯道を取り出し、ランナー部分を切断して単品に分離します。その後、歪みチェック・矯正を行い、機械加工で仕上げます。
精度が必要な面だけを加工し、それ以外は鋳放し面(型の肌のまま)で使う。この切り分けが単価を大きく左右します。また複雑形状も一発で鋳造できるため、機械加工で精度を出す際も基準形状と一体になっており、加工部の精度を保証しやすくなります。
資料ダウンロードが可能! ロストワックスへの工法変換 “コストダウン ハンドブック” ステンレスをはじめとした多様な材質に対応でき、複数部品の一体成形も実現できるロストワックス鋳造を用いて、コストダウンを実現する方法をまとめたハンドブックです。部品の製造コストにお悩みの皆様、ぜひダウンロードください!
▶ 今すぐダウンロード
工程を知っているからこそできる、設計のご提案
工程が分かると「この形状は鋳造しやすい/しにくい」が判断できます。割れ・湯回り対策のリブへのR付加、肉盗みによる軽量化、ピッチ精度を担保する長穴、溶接・圧入部品の一体成形化など、VA・VE提案の実績を公開しています。
工程を経て、実際にこうなりました|事例2件
産業機器用シャフトホルダー
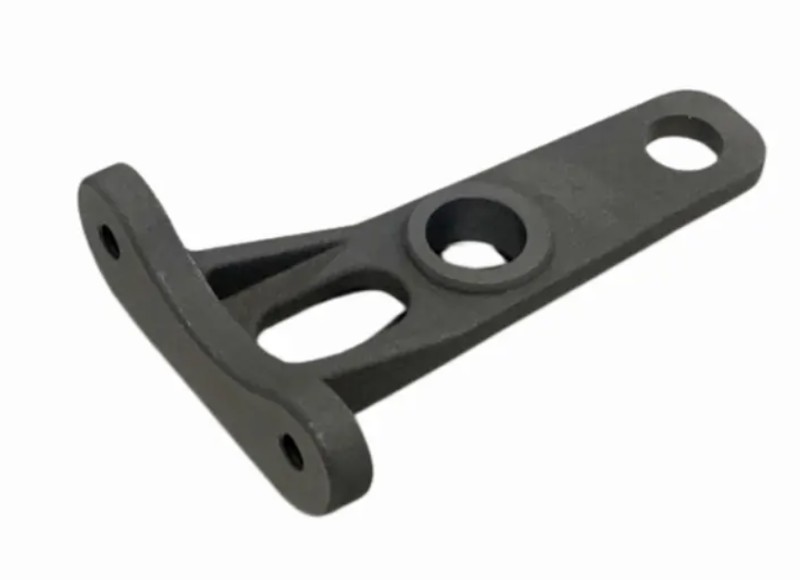
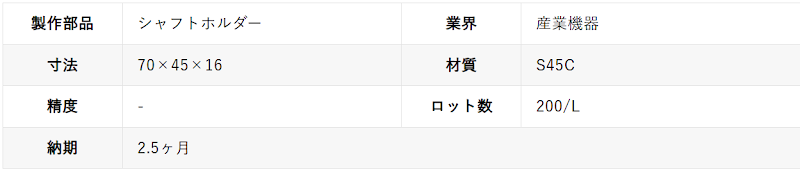
従来はSPCCをレーザーカットし、板金で曲げ、旋盤加工した部品も含めて溶接し、最後に精度の必要な部分を機械加工するという多工程の製作でした。
効いたのは process 7の切り分けです。機械加工を精度が必要な部分のみに絞り、鋳放し面を最大化することで約50%の削減につながりました。
繊維機械用ピン調整ブロック
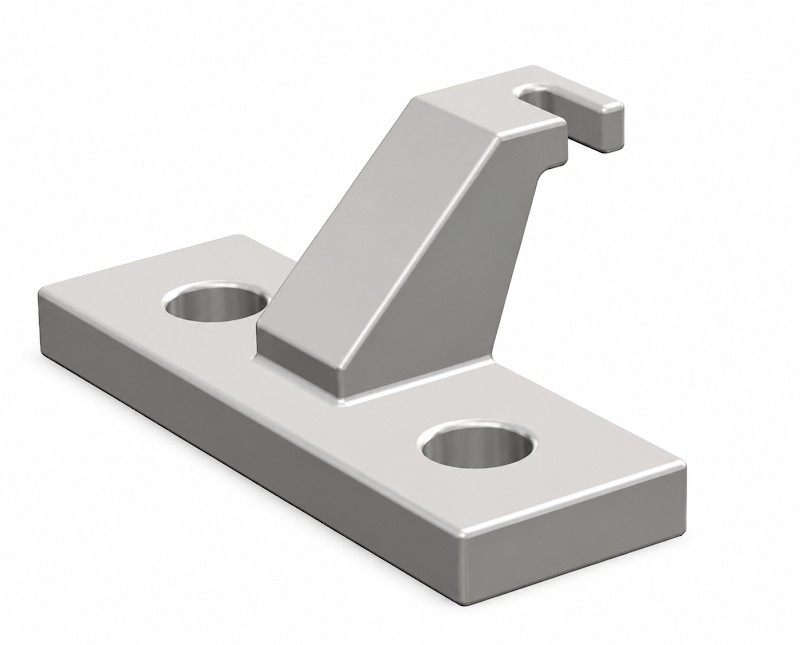
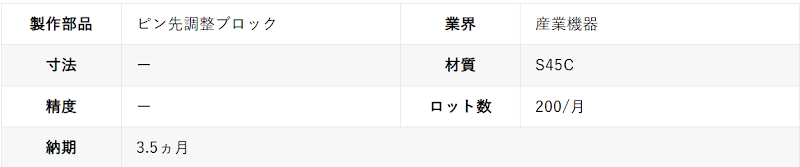
従来は砂型で素材をつくり機械加工で仕上げていましたが、歩留まりが悪く製造コストが増加する課題がありました。
process 4のコーティングと process 5・6の焼成・鋳込みによって、砂型より高い鋳造精度が得られます。この差を根拠に「二次加工なしで要求仕様を満たせる可能性がある」と判断してご提案し、実際に一部の二次加工が不要となりました。従来は砂型鋳造を外注し加工はお客様社内でしたが、この案件では鋳造から二次加工まで当社で一括対応しています。
工程でお悩みのことがあれば、お気軽にご相談ください
太陽パーツは中国・大連に鋳造工場を持つロストワックスメーカーであり、同時にダイカストメーカーとしても長年活動しています。その加工技術力を後加工に応用しているため、鋳造から二次加工まで一貫対応が可能です。図面を拝見できれば、工程を踏まえた具体的なご提案ができます(TEL 072-361-2111/9:00〜17:00 土日祝休)。
>>工法変換事例・製品事例はこちら
>> 「ロストワックス鋳造 コストダウンハンドブック」
>>ご相談・お問合せはこちら
コラム内検索
関連記事
-
 2026.10.02 ロストワックスについて
ロストワックス鋳造のメリット・デメリット|向く部品・向かない部品の見極め方
ロストワックスの「向く部品」と「向かない部品」とは? ロストワックス鋳造は万能ではありません。強みが活きる部品では大きなコストダウンと品質向上につながりますが、条件によっては他工法のほうが適すこともあります。まずメリット・デメリットを整理し[…more] -
2026.10.02 ロストワックスについて
ロストワックス加工とは|切削から置き換えてコストを下げる「つくり方」
「ロストワックス加工」には2つの意味がある 「ロストワックス加工」という言葉は、文脈によって2つの意味で使われます。 ひとつは、金属部品の”つくり方”としての加工方法(=ロストワックス鋳造そのもの)。もうひとつは、鋳[…more] -
2026.10.02 ロストワックスについて
ロストワックスのコストはなぜ下がるのか|費用の内訳と、効果が出る条件・出ない条件
みなさん、こんにちは。ロストワックス鋳造コラムです。 今日は「ロストワックスのコスト」について、お話しします。 ロストワックス鋳造は、条件が合えば大幅なコストダウンにつながる工法です。当社の事例でも、切削加工からの工法変換で70%の削減を実[…more]