 お見積り
 技術資料
 会社情報
ロストワックスのコストはなぜ下がるのか|費用の内訳と、効果が出る条件・出ない条件
みなさん、こんにちは。ロストワックス鋳造コラムです。
今日は「ロストワックスのコスト」について、お話しします。
ロストワックス鋳造は、条件が合えば大幅なコストダウンにつながる工法です。当社の事例でも、切削加工からの工法変換で70%の削減を実現したケースがあります。ただしすべての部品で効果が出るわけではありません。
このコラムでは費用の構成を分解したうえで、「どういう部品なら下がるのか」「下がりにくいのか」を実例とあわせてご説明します。
>>ロストワックス鋳造でコストダウン/ロストワックス鋳造とダイカスト鋳造の違い
ロストワックスのコストは4つでできている
① 金型費
ロストワックスでも金型は使いますが、溶けた金属ではなくワックス(ロウ)のモデルを成形するための金型です。焼きの入った鋼の金型は不要で、当社ではアルミニウム合金を削り出した金型を使用しています。数百万円規模の金型を使うダイカストと比較して約1/5の製造コストです。
② 鋳型費
耐火材を何層もコーティングして作るセラミックの鋳型は、製品を取り出す際に壊します。繰り返し使う金型とは費用のかかり方が異なります。
③ 鋳造費
溶解、鋳込み、型ばらし、切断、歪みの矯正にかかる費用です。1本のワックスツリーに複数の部品を接着して同時に鋳造するため、5cm角以下程度なら月産数万個の生産も可能。「手作業だから少量しか作れない」というのは誤解です。
④ 後加工費(機械加工・表面処理)
最終単価を大きく左右するのがここです。鋳放しで使える面はそのまま使い、精度が必要な面だけを機械加工する。この切り分けができるかどうかで、コストは大きく変わります。
資料ダウンロードが可能! ロストワックスへの工法変換 “コストダウン ハンドブック” ステンレスをはじめとした多様な材質に対応でき、複数部品の一体成形も実現できるロストワックス鋳造を用いて、コストダウンを実現する方法をまとめたハンドブックです。部品の製造コストにお悩みの皆様、ぜひダウンロードください!
>>今すぐダウンロード
切削加工より安くなる、2つの理由
理由1:材料も加工時間も無駄にならない
削り出しは複雑な形状であるほど素材の多くが切粉になり、材料単価の高いステンレスでは損失がそのまま原価に乗ります。ロストワックスは必要な形状に近い状態で成形するため、この損失が発生しません。さらに加工が必要な面だけを加工し、それ以外は鋳放し面(型の肌のまま使う面)で済ませる設計にできれば、削減幅はより大きくなります。
理由2:部品点数そのものが減る
効果が最も大きいのがこのパターンです。ロストワックスは大きなアンダーカットがあっても中空形状であっても一体で鋳造できるため、これまで複数部品を溶接・圧入・ネジ締結していたものを1部品にまとめられます。
効果は単価だけではありません。部品点数と組立工数の削減に加え、溶接・組立部の強度不足の解消、結合用デッドスペースの解消による小型化、組立誤差の削減にもつながります。
効果が出にくいケース
当社は多様な工法を扱う立場ですので、向かないケースも書いておきます。なお当社FAQでは、ダイカストと比較したロストワックスのデメリットも公開しています。
- 単純形状で加工面が少ない部品:削る量も加工工数も少なく、削減の余地は小さくなります
- アルミで超大量生産する部品:当サイトの工法比較表のとおり、単価と量産性ではダイカストに分があります。金型代と型製作納期は逆にロストワックスが有利で、生産数量との兼ね合いです。
- 大型かつ少量の部品:砂型は型費用が非常に安く済みます。面粗さや精度がそれほど厳しくなければ砂型が合理的です。
- 試作が数個だけ:金型を作らないラピッドプロトタイピングがあります。
当社はロストワックスメーカーであると同時に、ダイカストメーカーであり、部品商社でもあります。だからこそ「今回はロストワックスにしないほうがいい」というご提案も率直にお伝えできます。
従来工法ごとに代表的な2件を詳しくご紹介します。
切削加工から70%削減(産業機器用金具)
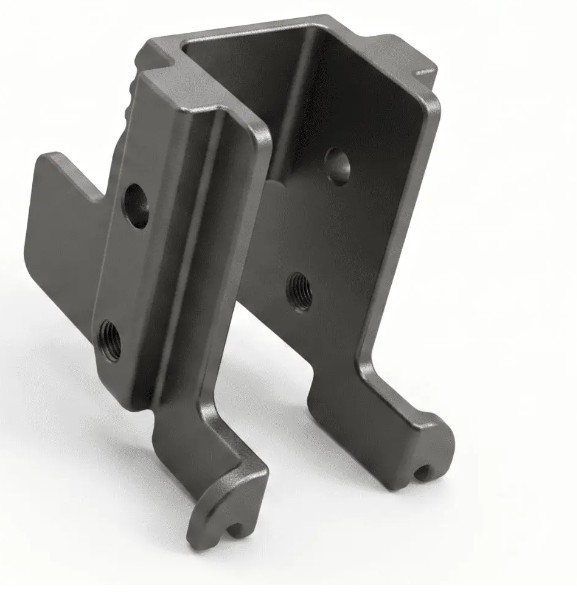
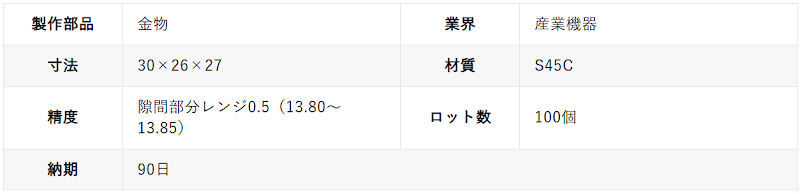
自動機に使用される金物です。当初、お客様からは切削加工でのご提案をご要望いただいていました。 しかし当社で検討したところロストワックスでコストダウンが実現できると判断したため、こちらから逆提案した案件です。
複雑形状で高難度でしたが、素材・加工まで細かく調整することで要求仕様にお応えしました。素材調達から加工まで、すべて当社にて対応しています。
溶接構造品から50%削減(産業機器用シャフトホルダー)
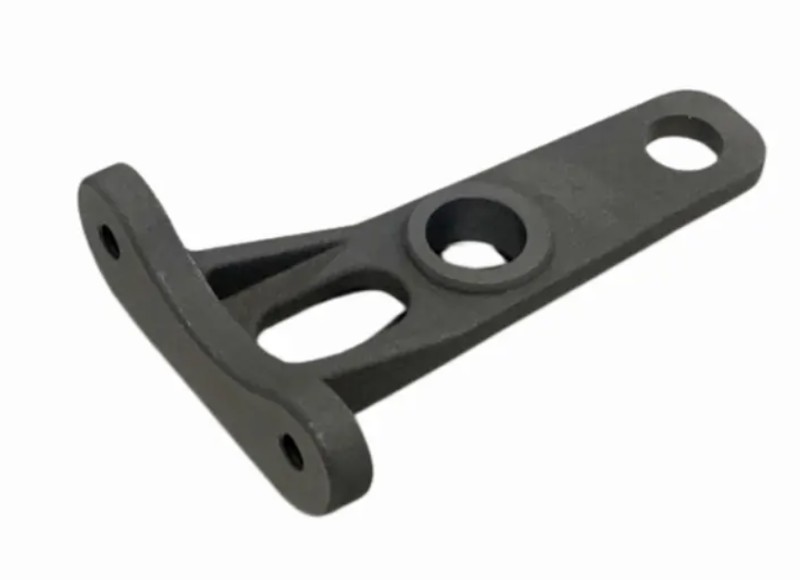
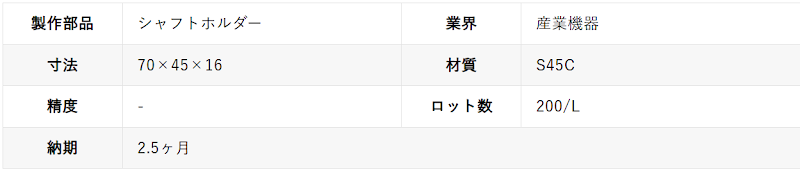
省力機器の部品です。従来はSPCCをレーザーカットし、板金で曲げ、旋盤加工した部品も含めて溶接し、最後に精度の必要な部分を機械加工するという、非常に多くの工程を経て製作されていました。
ロット数などを鑑みてロストワックス化をご提案。機械加工を精度が必要な部分のみに絞り、鋳放し面(金型の肌のまま使う面)を増やすことで、約50%のコストダウンを実現しています。
>>溶接構造品から50%削減(産業機器用シャフトホルダー)の詳細はこちら
コストでお悩みなら、まずご相談ください
削減幅を左右するのは、「加工面をどれだけ減らせるか」と「部品点数をどれだけまとめられるか」です。これは図面を拝見しないと判断できません。
図面またはCADデータ、材質、想定ロット数、現行の納期・コスト、そして必ず精度が必要な箇所をお知らせいただけますと、より正確なご回答が可能です。実際に「ステンレスの切削品の納期短縮・コスト減を相談したい」というご相談も多数いただいています。
ロストワックス鋳造.comを運営する太陽パーツは、ダイカストメーカーとして培った鋳物加工技術で後加工を内製化しており、素材から完成品まで一貫してお引き受けできます。あらゆる製法に精通した営業担当が対応し、場合によっては技術部隊が設計提案まで含めてご支援します。お気軽にお申し付けください!
>> 工法変換事例・製品事例はこちら
>> 「ロストワックス鋳造 コストダウンハンドブック」
>> ご相談・お問合せはこちら
コラム内検索
関連記事
-
 2026.10.02 ロストワックスについて
ロストワックス鋳造のメリット・デメリット|向く部品・向かない部品の見極め方
ロストワックスの「向く部品」と「向かない部品」とは? ロストワックス鋳造は万能ではありません。強みが活きる部品では大きなコストダウンと品質向上につながりますが、条件によっては他工法のほうが適すこともあります。まずメリット・デメリットを整理し[…more] -
2026.10.02 ロストワックスについて
ロストワックス加工とは|切削から置き換えてコストを下げる「つくり方」
「ロストワックス加工」には2つの意味がある 「ロストワックス加工」という言葉は、文脈によって2つの意味で使われます。 ひとつは、金属部品の”つくり方”としての加工方法(=ロストワックス鋳造そのもの)。もうひとつは、鋳[…more] -
2026.10.02 ロストワックスについて
ロストワックス鋳造の製造工程7ステップ|各工程が品質・コスト・納期に与える影響
みなさん、こんにちは。ロストワックス鋳造コラムです。 今日は「ロストワックス鋳造の製造工程」についてお話しします。 工程を並べただけの説明は他所でもご覧になれますので、ここでは7つの工程それぞれについて「その工程で何が決まるのか」まで踏み込[…more]