 お見積り
 技術資料
 会社情報
SUS304とSCS13は同じ材質?ロストワックス鋳造でのステンレス材質の考え方
みなさん、こんにちは。ロストワックス鋳造コラムです。
今日は「ロストワックスとSUS材(ステンレス)」についてお話しします。
ステンレスを鋳造できることはロストワックスの魅力ですが、ご相談をいただくとほぼ必ず次の質問が出ます。
「うちの図面はSUS304で書いてあるけれど、ロストワックスだとSCS13になると言われた。それって同じもの?」
このコラムでは、この疑問にお答えしたうえで、対応できるSUS材と他工法との位置づけをご説明します。
>>ステンレスのロストワックス鋳造/ロストワックス鋳造の材質について
なぜロストワックスはステンレスを鋳造できるのか
ダイカスト鋳造は金属製の鋳型を使うため融点700℃程度の非鉄合金向けで、それより融点の高い材料では金型がもちません。一方、ロストワックスの鋳型はセラミックなどの焼結体で熱に強く、炭素鋼やステンレスといった鉄系合金でも成形できます。
さらにそもそも大きなステンレスの塊が世の中にあまり存在しないという事情もあります。あっても10cm角程度の棒材で、2辺が10cmを超える部品は削り出しでは作れません。溶かして固めるしかないわけです。
「SUS304の図面」と「SCS13」の関係
結論から申し上げると、同じ材質でも、鋳造でつくる場合には鋳造品としての材質記号が用いられます。 「違う材料に変えられた」のではなく、製法が変わったので呼び名が変わったということです。
当サイトのFAQでも、次のように圧延材の呼称と鋳造品の呼称を併記しています。
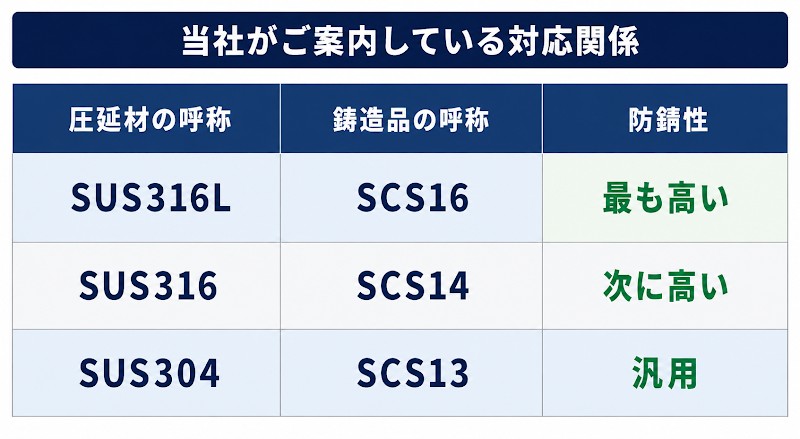
出典:当サイトFAQ「ステンレスのロストワックス鋳造品で防錆性が高い材質を教えてください」
防錆性はSUS316L(SCS16)が最も高く、続いてSUS316(SCS14)、SUS304(SCS13)という順になります。使用環境に応じて選定してください。
なお、コーポレートサイトの製作事例でも「SCS13(SUS304)」と併記した実物をご覧いただけます。
ご注意いただきたい点。 圧延材と鋳造品では、成分・機械的性質を規定する規格そのものが別に定められています。「SUS304と完全に同一の数値が保証される」わけではありませんので、図面の要求値がどちらを指しているかは必ずご確認ください。読み替えと要求特性の判断は当社でご対応いたします。
鋳造材は圧延材の劣化版ではありません。ロストワックス鋳造は溶けたステンレスそのものを流し込むため、相対密度は限りなく100%に近く、材料素性はほぼ鋼材に近いと言われています。
太陽パーツが対応できる材質
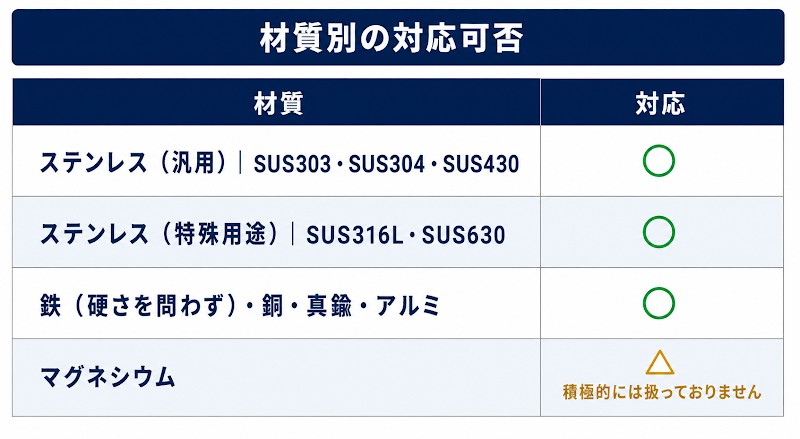
ステンレスはオーステナイト系・マルテンサイト系・フェライト系・析出硬化系のすべてで鋳造成形が可能です。SUS303指定の場合は置き換え方が要求特性で変わりますので、用途をお聞かせください。
ステンレスを他の工法で作った場合との比較
当社は多様な工法を扱いますので、率直に比較します。
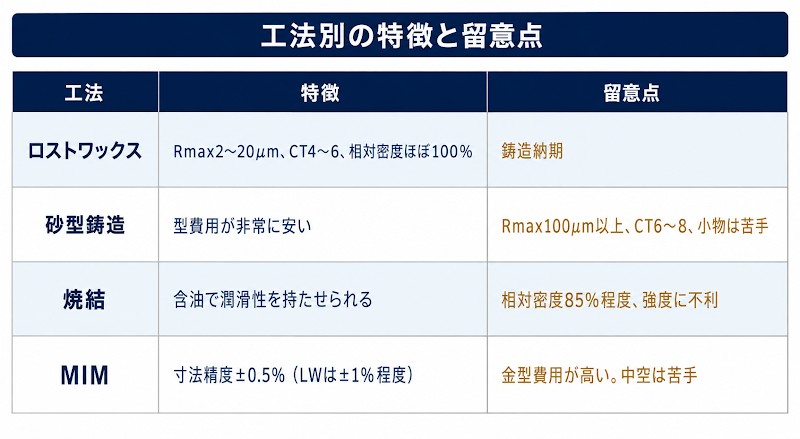
初期投資を抑えつつ複雑形状と強度を両立したいのであれば、ロストワックスが有力です。
ただし当社は砂型鋳物・切削加工・MIM成形なども取り扱っています。大型かつ少量なら砂型の型費用の安さが武器になり、精度最優先ならMIMという判断もあり得ます。ロストワックスありきではなく、部品ごとに最適な工法をご提案します。
>> 各工法の詳細比較はこちら
SUS材(SCS13)でのコストダウン事例
SCS13を用いた事例です。いずれも従来はSUS304の切削加工または溶接構造品で、本コラムのテーマそのものの案件です。
医療機器用オモリ|切削加工から60%削減
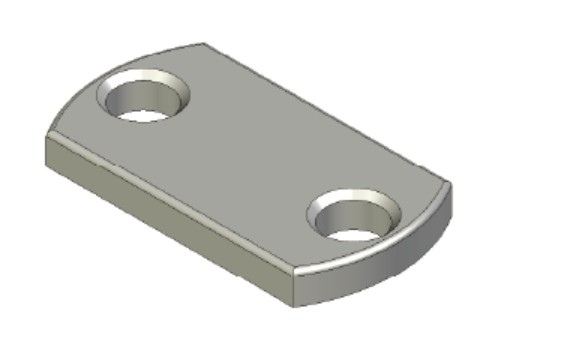
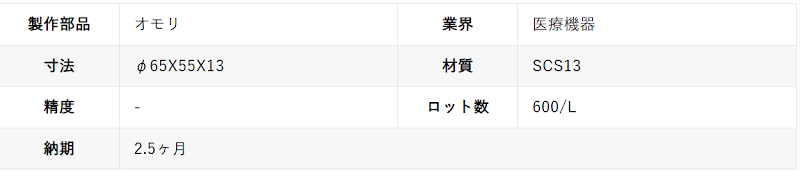
お客様はもともとSUS304を切削加工されており、コスト面に課題をお持ちでした。ロット数などを鑑みてロストワックス化をご提案し、加工面を減らして鋳放し面(金型の肌のまま使う面)を増やすことで大幅なコストダウンに取り組みました。
医療機器用配管ホルダ|切削加工から50%削減
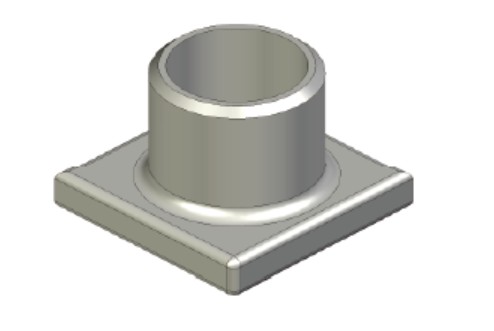
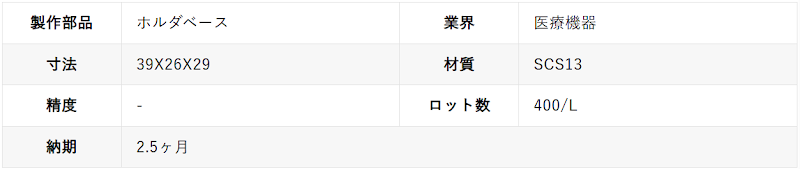
こちらもSUS304の切削加工からの変換で、同じく鋳放し面を増やす方向で設計を見直しました。SUS304の図面がSCS13に置き換わっても、医療機器分野の要求品質を満たせた事例です。
>>医療機器用配管ホルダ|切削加工から50%削減の詳細はこちら
食品機械用 攪拌用インペラ|溶接構造品から35%削減
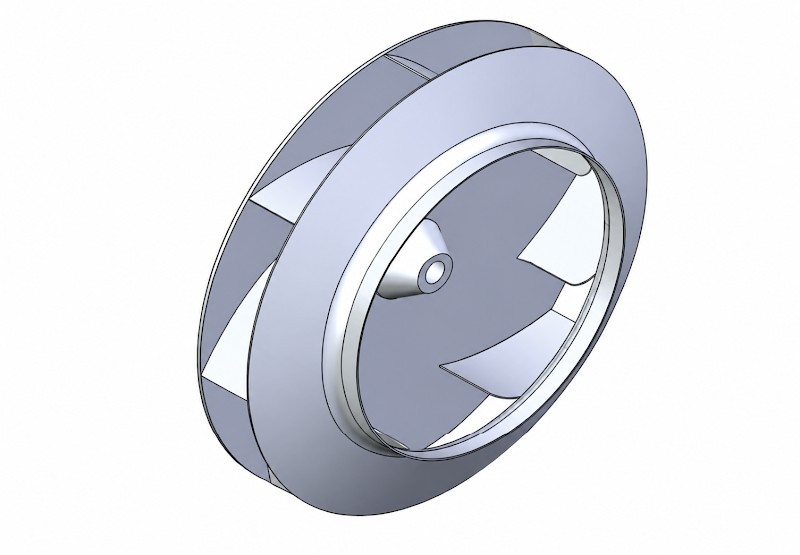
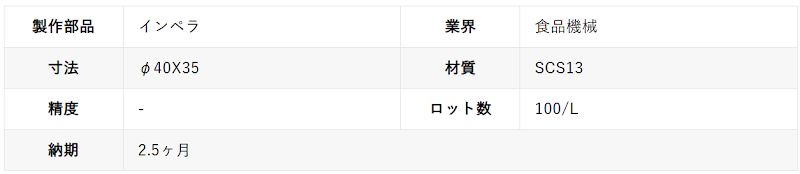
従来は切削加工した2部品を中央部で溶接していました。ロストワックス化で一体成形が可能となり、溶接外れの防止と35%のコストダウンを実現。外観品質が要求されたため電解研磨を施工しています。ステンレスの外観部品も鋳肌+表面処理で仕上げられるということです。
>>食品機械用 攪拌用インペラ|溶接構造品から35%削減の詳細はこちら
このほか、医療機器用ホルダベース(50%削減)、医療機器用ヘッドマウント(50%削減)、計測機器用プーリー(30%削減)、住宅設備用高さ調節ピン(25%削減)など、SCS13の事例を多数公開しています。食品用器具のステンレス鋳造品を年3,000個といったご相談も承ります。
SUS材の部品でお悩みなら、お気軽にご相談ください
SUS304の図面は、鋳造でつくる場合はSCS13という呼称になります。ただし圧延材と鋳造品では規格が別なので、要求値の確認は必要。この2点が最重要ポイントです。
太陽パーツはダイカストメーカーとして培った鋳物加工技術で後加工を内製化しているため、電解研磨のような表面処理を含めた完成品としてお届けできます。
「この材質でこの形状は作れるのか」「SUS指定の図面をそのまま出していいのか」といった段階でも構いません。ぜひ一度ご相談ください(TEL 072-361-2111/9:00〜17:00 土日祝休)。
>> 工法変換事例・製品事例はこちら
>> 「ロストワックス鋳造 コストダウンハンドブック」
>> ご相談・お問合せはこちら
コラム内検索
関連記事
-
 2026.10.02 ロストワックスについて
ロストワックス鋳造のメリット・デメリット|向く部品・向かない部品の見極め方
ロストワックスの「向く部品」と「向かない部品」とは? ロストワックス鋳造は万能ではありません。強みが活きる部品では大きなコストダウンと品質向上につながりますが、条件によっては他工法のほうが適すこともあります。まずメリット・デメリットを整理し[…more] -
2026.10.02 ロストワックスについて
ロストワックス加工とは|切削から置き換えてコストを下げる「つくり方」
「ロストワックス加工」には2つの意味がある 「ロストワックス加工」という言葉は、文脈によって2つの意味で使われます。 ひとつは、金属部品の”つくり方”としての加工方法(=ロストワックス鋳造そのもの)。もうひとつは、鋳[…more] -
2026.10.02 ロストワックスについて
ロストワックス鋳造の製造工程7ステップ|各工程が品質・コスト・納期に与える影響
みなさん、こんにちは。ロストワックス鋳造コラムです。 今日は「ロストワックス鋳造の製造工程」についてお話しします。 工程を並べただけの説明は他所でもご覧になれますので、ここでは7つの工程それぞれについて「その工程で何が決まるのか」まで踏み込[…more]