アルミダイカストの肉厚・リブ設計ガイド|軽量化と品質を両立する
アルミダイカスト部品の設計では、肉厚とリブの設計が品質・コスト・重量を大きく左右します。軽量化のために薄肉化を進めたいが、薄くしすぎると鋳造欠陥や強度不足を招く――この両立が設計者の悩みどころです。
本コラムでは、アルミダイカストの肉厚設計とリブの使い方について、実務上の指針を解説します。
1. 肉厚設計の基本的な考え方
ダイカストは溶湯を高圧・高速で充填する工法のため、薄肉成形に比較的強いのが特長です。しかし、闇雲に薄くすればよいわけではありません。肉厚の設計には「充填性」と「強度」の両面からの検討が必要です。
薄肉化のメリット
- 製品重量の低減(軽量化・材料コスト削減)
- 冷却時間の短縮によるサイクルタイム改善
- 凝固が速くなることでヒケ(引け巣)が出にくくなる場合がある
薄肉化の注意点
- 薄すぎると溶湯が充填しきれず湯回り不良を起こす
- 強度・剛性の不足を招く
- 肉厚の急変は応力集中や変形の原因になる
2. 均一な肉厚を基本とする
ダイカスト設計の大原則は「肉厚をできるだけ均一にする」ことです。厚い部分と薄い部分が混在すると、凝固速度の差からヒケ・巣・変形が発生しやすくなります。
厚肉部が必要な場合でも、いきなり厚くするのではなく、テーパー(傾斜)をつけて徐々に肉厚を変化させることで、欠陥のリスクを下げられます。
3. リブによる補強という考え方
強度・剛性を確保したい場合、肉厚そのものを厚くするのではなく「リブ(補強のための突起)」を追加するのが定石です。リブを使えば、肉厚を増やさずに剛性を高められ、軽量化と強度を両立できます。
リブ設計の基本ルール
- リブの厚みは、接続する本体肉厚の 50〜70% 程度に抑える(厚すぎるとヒケの原因になる)
- リブの根元(付け根)には適切なR(フィレット)をつけ、応力集中を避ける
- 抜き勾配(テーパー)を確保し、金型からの抜けを良くする
- 高いリブが必要な場合は複数の低いリブに分けることを検討する
| 設計要素 | 推奨の考え方 | 狙い |
|---|---|---|
| リブ厚 | 本体肉厚の50〜70% | ヒケ防止・充填性の確保 |
| リブ根元R | 適切なフィレットを付与 | 応力集中の回避・湯流れ改善 |
| 抜き勾配 | 1〜2°程度を目安に確保 | 金型からの離型性向上 |
| リブ高さ | 高すぎる場合は分割 | 変形・充填不良の防止 |
4. 軽量化と品質を両立する設計の進め方
- まず均一肉厚をベースに設計し、必要な箇所だけリブで補強する
- 肉厚の急変を避け、変化させる場合はテーパーでつなぐ
- 応力がかかる部位はリブ・フィレットで補強し、肉厚増を避ける
- 設計段階で鋳造メーカーに充填解析・欠陥リスクを確認する
太陽パーツでは、設計段階から肉厚・リブ配置のご提案を行い、軽量化と鋳造品質・コストの最適化を支援しています。
当社のサービス
太陽パーツは、工法変換提案を得意としており、ダイカストへの工法変換による合理化事例を多数保有します。以下の工法でお悩みをお持ちの皆様、お気軽にご相談ください。
当社のダイカスト特許製法
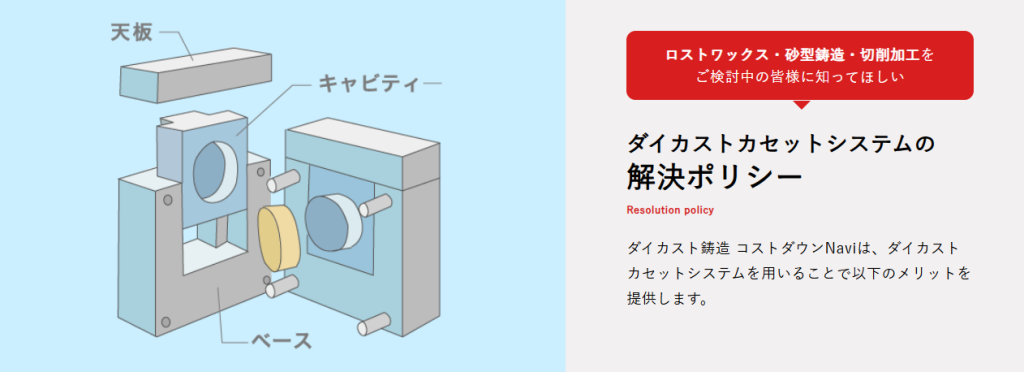
ダイカストカセットシステムは、ダイカスト鋳造 コストダウンNaviを運営する太陽パーツが生んだ特許製法です。ダイカストの金型において、製品部分のキャビティーのみを入れ替え、鋳造を行うため、初期コストの削減や段取り替え時間の短縮を実現できます。
詳細は以下よりご確認ください。皆様のお悩みを解決いたします。
コラム内検索
関連記事
-
 2026.10.02 ダイカストについて
アルミダイカストの寸法精度と公差|設計者が押さえるべきポイント
アルミダイカストで部品を設計する際、「図面に記載した公差は鋳放し(後加工無し)で実現できるのか」という疑問は避けて通れません。公差の設定を誤ると、必要以上の二次加工が発生してコストが膨らんだり、逆に精度不足で組み付け不良を招いたりします。 […more] -
 2026.10.02 ダイカストについて
ダイカスト金型の寿命とメンテナンス|量産コストを左右する管理方法
ダイカスト金型は高価な設備投資であり、その寿命とメンテナンスは量産コストを大きく左右します。金型が想定より早く劣化すれば、製品品質の低下や突然の生産停止、金型再製作による大きなコスト負担につながります。 本コラムでは、ダイカスト金型の寿命に[…more] -
 2026.10.02 ダイカストについて
アルミダイカストと他工法の違い・選び方
アルミダイカストはどんな時に選ぶべきか アルミダイカストは、「同じ形状を大量に・高精度に・薄肉で作りたい」ときに最適なアルミ鋳造法です。他の鋳造方法と比較し工程が自動化されているため大量生産ができ、また、金型を使用するので寸法精度が高く加工[…more]