アルミダイカストの寸法精度と公差|設計者が押さえるべきポイント
アルミダイカストで部品を設計する際、「図面に記載した公差は鋳放し(後加工無し)で実現できるのか」という疑問は避けて通れません。公差の設定を誤ると、必要以上の二次加工が発生してコストが膨らんだり、逆に精度不足で組み付け不良を招いたりします。
本コラムでは、アルミダイカストの寸法精度の目安と、公差設定の実務的な考え方を解説します。
1. アルミダイカストの寸法精度の基本
ダイカストは金型に溶湯を高圧で射出する工法のため、砂型鋳造やロストワックス鋳造と比べて高い寸法精度と再現性が得られます。量産時にも品質が安定しやすい点が大きな特長です。
ただし、精度は「どの部位を、どの基準で測るか」によって変わります。金型で一体成形される部位と、可動部(スライドコアや分割面をまたぐ部位)とでは、実現できる精度が異なります。
精度に影響する主な要因
- 金型のキャビティ精度(金型加工の精度そのもの)
- 成形時の収縮(アルミ合金の凝固収縮・鋳造方案)
- 分割面(パーティングライン)やスライドコアをまたぐかどうか
- 製品の肉厚バランス・形状の複雑さによる変形(ヒケ・反り)
- 金型温度・射出条件などの成形コンディション
2. 寸法公差の目安
アルミダイカストの寸法公差は、一般に「基準寸法に対する許容差」と「部位の条件」の組み合わせで考えます。おおまかな目安は以下のとおりです。
| 条件 | 公差の目安 | 備考 |
|---|---|---|
| 金型一体成形部(同一型内) | 比較的高精度 | 分割面をまたがない部位は安定しやすい |
| 分割面をまたぐ部位 | やや緩くなる | 型の合わせ精度・ばりの影響を受ける |
| スライドコア可動部 | さらに緩くなる | コアの動作クリアランスが加算される |
| 鋳放し寸法(未加工) | 一般公差レベル | 高精度部は二次加工で対応 |
具体的な数値は製品サイズ・形状・合金種によって変わるため、寸法公差の詳細は設計初期の段階で鋳造メーカーとすり合わせることをお勧めします。JISではダイカストの寸法許容差に関する基準(JIS B 0403 鋳造品の寸法公差方式等)も参考になります。
3. 高精度が必要な部位は二次加工で対応する
シール面・合わせ面・軸受け穴・ねじ穴など、高い寸法精度や位置精度が求められる部位は、鋳放しではなく切削などの二次加工で仕上げるのが一般的です。
設計段階で「鋳放しで許容できる部位」と「二次加工が必要な部位」を切り分けておくことで、加工工数を最小限に抑えられます。すべての面に厳しい公差を一律に設定すると、不要な加工コストが発生します。
二次加工を前提とする代表的な部位
- Oリング溝・シール面(気密・液密が必要な箇所)
- 軸受け穴・嵌合部(位置精度・真円度が必要な箇所)
- ねじ穴(タップ加工が必要)
- 他部品との合わせ面(組付け精度が必要な箇所)
4. 公差設定でコストを最適化するポイント
- 全面に厳しい公差をかけず、機能上必要な部位だけを高精度に指定する
- 基準面(データム)を明確にし、測定・加工の基準を統一する
- 鋳放しで許容できる部位は一般公差とし、二次加工を省く
- 設計初期に鋳造メーカーと公差の実現性をすり合わせる
太陽パーツでは、設計段階からのVA・VE提案により、精度要件とコストのバランスを最適化するご提案が可能です。
当社のサービス
太陽パーツは、工法変換提案を得意としており、ダイカストへの工法変換による合理化事例を多数保有します。以下の工法でお悩みをお持ちの皆様、お気軽にご相談ください。
当社のダイカスト特許製法
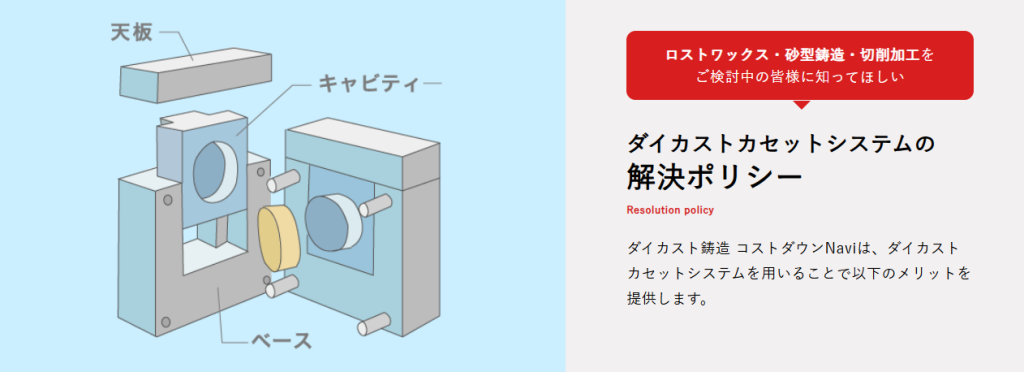
ダイカストカセットシステムは、ダイカスト鋳造 コストダウンNaviを運営する太陽パーツが生んだ特許製法です。ダイカストの金型において、製品部分のキャビティーのみを入れ替え、鋳造を行うため、初期コストの削減や段取り替え時間の短縮を実現できます。
詳細は以下よりご確認ください。皆様のお悩みを解決いたします。
コラム内検索
関連記事
-
 2026.10.02 ダイカストについて
アルミダイカストの肉厚・リブ設計ガイド|軽量化と品質を両立する
アルミダイカスト部品の設計では、肉厚とリブの設計が品質・コスト・重量を大きく左右します。軽量化のために薄肉化を進めたいが、薄くしすぎると鋳造欠陥や強度不足を招く――この両立が設計者の悩みどころです。 本コラムでは、アルミダイカストの肉厚設計[…more] -
 2026.10.02 ダイカストについて
ダイカスト金型の寿命とメンテナンス|量産コストを左右する管理方法
ダイカスト金型は高価な設備投資であり、その寿命とメンテナンスは量産コストを大きく左右します。金型が想定より早く劣化すれば、製品品質の低下や突然の生産停止、金型再製作による大きなコスト負担につながります。 本コラムでは、ダイカスト金型の寿命に[…more] -
 2026.10.02 ダイカストについて
アルミダイカストと他工法の違い・選び方
アルミダイカストはどんな時に選ぶべきか アルミダイカストは、「同じ形状を大量に・高精度に・薄肉で作りたい」ときに最適なアルミ鋳造法です。他の鋳造方法と比較し工程が自動化されているため大量生産ができ、また、金型を使用するので寸法精度が高く加工[…more]