ダイカストとは?仕組み・製造工程・メリットを徹底解説
結論:ダイカストとは
ダイカストとは、溶かした金属を金型に高い圧力で射出し、寸法精度の高い製品を高速・大量に成形する鋳造法です。アルミ・亜鉛・マグネシウムなどの非鉄金属に用いられ、薄肉・複雑形状を短い鋳造サイクルで量産できるのが最大の特徴です。一方で金型の初期費用が高いため、量産品でこそコストメリットが出ます。本記事では、仕組み・工程・種類・材料・メリット/デメリット・用途まで一気通貫で解説します。
ダイカストとは
ダイカストは、溶かした金属を高圧で金型へ射出して成形する鋳造方法で、「ダイカスト鋳造」「高圧鋳造」とも呼ばれます。金型を使うため同じ形状を高い再現性で量産でき、鋳肌がきれいで後加工を減らせる点から、自動車部品や電子機器の筐体など幅広い分野で使われています。
「ダイカスト」と「ダイキャスト」表記の違い
「ダイカスト」と「ダイキャスト」は同じ die casting (ダイ=金型を使ったキャスティング=鋳造方法)を指す表記ゆれで、技術的な違いはありません。JISや業界では「ダイカスト」が一般的ですが、検索では「ダイキャスト」も多く使われます。本サイトでは「ダイカスト」で統一しています。
鋳造法の中での位置づけ
鋳造には、砂型鋳造・重力金型鋳造(グラビティ)・ロストワックス(精密鋳造)など複数の工法があり、ダイカストは「金型に高圧で金属を充填する」点で他と区別されます。
工法ごとの違いはアルミダイカストと他工法の違い・選び方で詳しく比較しています。
ダイカストの製造工程
ダイカストは、おおむね次の流れで製造されます。
①溶解:地金(インゴット)を溶解炉で溶かし、成分・温度を管理する
②射出:溶湯をスリーブに供給し、プランジャーで高速・高圧で金型キャビティへ充填する
③凝固・冷却:金型を閉じたまま溶湯に圧力をかけ続け、金属を凝固させる
④型開き・取り出し:金型を開き、押し出しピンで製品を押し出してロボットなどで取り出す
⑤トリミング:ランナー(湯道)やバリを除去する
⑥後加工・検査:必要に応じて機械加工・表面処理を行い、検査する
射出時の充填速度・圧力・金型温度などの条件が品質を大きく左右し、ここに各メーカーのノウハウが集約されます。鋳造後に発生しやすい欠陥とその対策は下記関連記事にて解説しています。
関連コラム:ダイカストにおける巣の原因と対策
関連コラム:チル層の役割と破断チル層の対策
関連コラム:ダイカストの湯まわり不良
ダイカストの種類:コールドチャンバー法とホットチャンバー法
ダイカストマシンは、溶湯の供給方式によって大きく2種類に分かれます。
| 種類 | 仕組み | 向いている金属 | 特徴 |
|---|---|---|---|
| コールドチャンバー法 | 溶湯を都度スリーブへ供給して射出 | アルミニウムなど | 高融点金属に対応。アルミダイカストの主流 |
| ホットチャンバー法 | 射出機構が溶湯に浸かった構造 | 亜鉛・マグネシウムなど | サイクルが速く、小物・薄肉の量産に有利 |
アルミは溶湯温度が高く射出機構を傷めるため、一般にコールドチャンバー法が用いられます。亜鉛のように融点の低い金属はホットチャンバー法で高速生産が可能です。
ダイカストに使用される主な材料
ダイカストでは主に3種類の非鉄金属が使われ、それぞれ特性と用途が異なります。
| 材料 | 代表材種 | 主な特徴 | 主な用途 |
|---|---|---|---|
| アルミニウム | ADC12 ほか | 軽量・高強度・耐食性、量産性に優れる | 自動車部品、電子機器ハウジング |
| 亜鉛 | ZDC2 ほか | 寸法精度が高く薄肉・複雑形状、メッキ性良好 | 精密小物部品、装飾部品 |
| マグネシウム | — | 実用金属で最軽量、比強度・電磁波シールド性 | 携帯機器筐体、軽量部品 |
各材料の詳細は下記を参照ください
アルミダイカストにおける材料の種類についてはこちら
アルミダイカストに使用される合金:ADC12についてはこちら
亜鉛ダイカストの特徴と素材についてはこちら
マグネシウムダイカストの特徴と素材についてはこちら
ダイカストのメリット・デメリット
| 内容 | |
|---|---|
| メリット | ①寸法精度が高く後加工を削減できる ②薄肉・複雑形状が成形できる ③鋳肌がきれいで見栄えが良い ④サイクルが速く量産単価を抑えられる |
| デメリット | ①金型の初期費用が高く小ロット・試作では割高になりやすい ②内部に巣(ガス・引け)が生じやすく、気密・耐圧・溶接・熱処理に制約が出る場合がある ③製品サイズは設備能力に左右される |
巣による気密・溶接の制約は設計段階の工夫で軽減できます。欠陥の発生原因と対策はダイカストにおける割れの原因と対策も参考になります。表面処理で機能・外観を補う方法はアルミダイカストの表面処理で解説しています。
ダイカストの主な用途・採用業界
ダイカストは、軽量化と量産性が求められる分野で広く採用されています。代表例は、自動車部品(エンジン・トランスミッション部品、EV関連部品)、電子・通信機器の筐体やハウジング、照明機器、産業機械、医療機器などです。とくに電気自動車の普及で、軽量なアルミダイカスト部品の需要が高まっています。
ダイカストと他の鋳造法の違い
ダイカストは量産・高精度に強い一方、少量生産や非常に大きな製品ではロストワックスや砂型鋳造が適する場合もあります。どの工法が最適かは、数量・形状・要求精度・コストのバランスで決まります。工法別の比較と選び方はアルミダイカストと他工法の違い・選び方で詳しく解説しています。
ダイカストのことなら太陽パーツにおまかせください
太陽パーツでは、金型の設計から鋳造・仕上げ・機械加工・表面処理・品質検査まで一貫対応しています。さらに特許製法「ダイカストカセットシステム」により、製品部分のキャビティのみを入れ替えて鋳造することで、初期費用の削減と段取り替え時間の短縮、小ロット対応を実現します。アルミ・亜鉛・マグネシウムの多品種生産、大型ダイカストにも対応可能です。
当社のサービス
太陽パーツは、工法変換提案を得意としており、ダイカストへの工法変換による合理化事例を多数保有します。以下の工法でお悩みをお持ちの皆様、お気軽にご相談ください。
当社のダイカスト特許製法
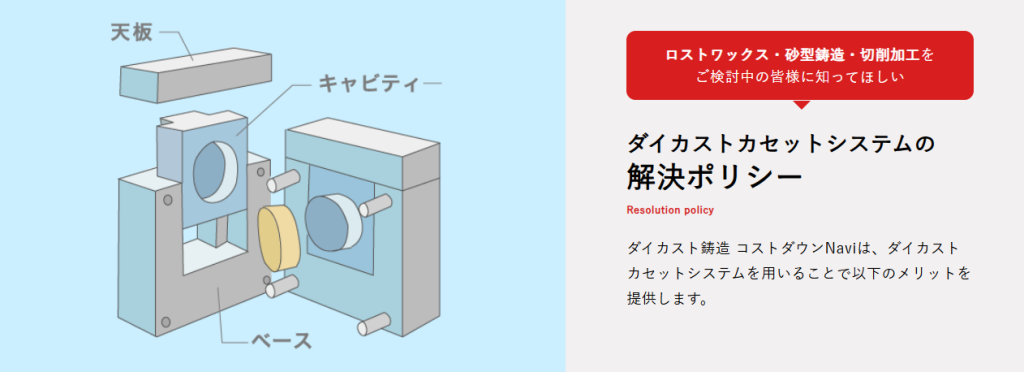
ダイカストカセットシステムは、ダイカスト鋳造 コストダウンNaviを運営する太陽パーツが生んだ特許製法です。ダイカストの金型において、製品部分のキャビティーのみを入れ替え、鋳造を行うため、初期コストの削減や段取り替え時間の短縮を実現できます。
詳細は以下よりご確認ください。皆様のお悩みを解決いたします。
コラム内検索
関連記事
-
 2026.10.02 ダイカストについて
アルミダイカストの寸法精度と公差|設計者が押さえるべきポイント
アルミダイカストで部品を設計する際、「図面に記載した公差は鋳放し(後加工無し)で実現できるのか」という疑問は避けて通れません。公差の設定を誤ると、必要以上の二次加工が発生してコストが膨らんだり、逆に精度不足で組み付け不良を招いたりします。 […more] -
 2026.10.02 ダイカストについて
アルミダイカストの肉厚・リブ設計ガイド|軽量化と品質を両立する
アルミダイカスト部品の設計では、肉厚とリブの設計が品質・コスト・重量を大きく左右します。軽量化のために薄肉化を進めたいが、薄くしすぎると鋳造欠陥や強度不足を招く――この両立が設計者の悩みどころです。 本コラムでは、アルミダイカストの肉厚設計[…more] -
 2026.10.02 ダイカストについて
ダイカスト金型の寿命とメンテナンス|量産コストを左右する管理方法
ダイカスト金型は高価な設備投資であり、その寿命とメンテナンスは量産コストを大きく左右します。金型が想定より早く劣化すれば、製品品質の低下や突然の生産停止、金型再製作による大きなコスト負担につながります。 本コラムでは、ダイカスト金型の寿命に[…more]